Artykuł sponsorowany
Dlaczego moduł 2 bywa wybierany w kompaktowych napędach maszyn i co naprawdę zmienia
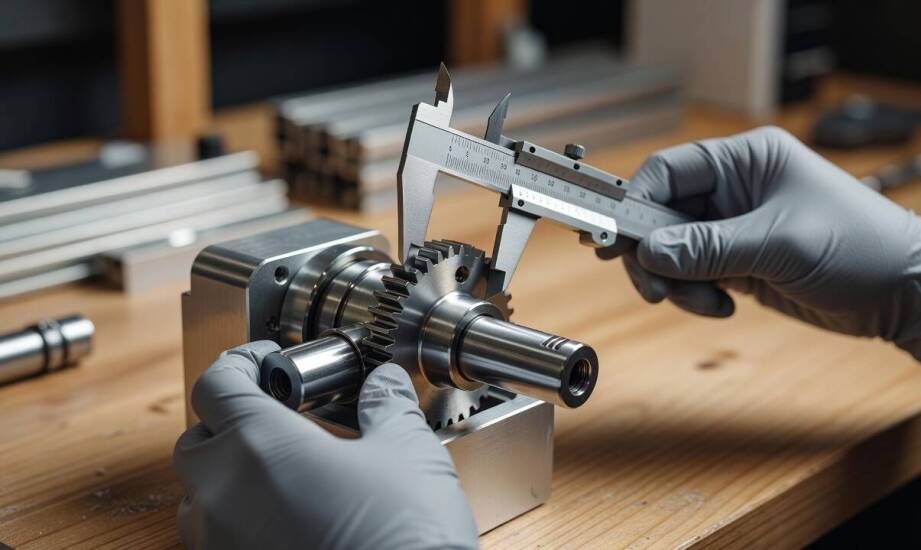
Budowa kompaktowych napędów maszynowych wymaga od konstruktorów pogodzenia ograniczonej przestrzeni z koniecznością zapewnienia precyzyjnego ruchu poszczególnych osi. Wąska zabudowa zmusza inżynierów do ciągłego szukania kompromisów między wymiarami fizycznymi przekładni a jej zdolnością do bezpiecznego przenoszenia określonych obciążeń roboczych. Nowoczesne zakłady produkcyjne i warsztaty obróbcze oczekują maszyn zajmujących jak najmniej miejsca na hali, co bezpośrednio przekłada się na konieczność miniaturyzacji wewnętrznych układów kinematycznych. Odpowiednio dobrane parametry uzębienia pozwalają rozwiązać problem braku miejsca, gwarantując jednocześnie stabilną pracę głównych oraz pomocniczych mechanizmów.
Przeczytaj również: Holowanie pojazdów w Polsce i Niemczech: bezpieczeństwo i profesjonalizm
Wpływ parametrów uzębienia na gabaryty układu napędowego
Podstawowym wskaźnikiem charakteryzującym wielkość zęba jest moduł, definiowany jako stosunek średnicy podziałowej do całkowitej liczby zębów. Wartość ta, wyrażana w milimetrach, stanowi absolutną podstawę przy obliczaniu wielkości całej przekładni, a zależność między tymi zmiennymi pozostaje wprost proporcjonalna. Kiedy do projektu układu napędowego trafia koło zębate moduł 2 posiadające równe 20 zębów, jego średnica podziałowa wynosi dokładnie 40 milimetrów. Zastosowanie analogicznego elementu o 40 zębach powoduje podwojenie tej wartości do 80 milimetrów. Zmiana wartości modułowej bezpośrednio redukuje średnicę podziałową oraz fizyczną wysokość zęba, co w wielu sytuacjach decyduje o możliwości zmieszczenia całego zespołu w wyjątkowo ciasnej obudowie wrzeciennika.
Przeczytaj również: Mobilna wulkanizacja Goleniów - usługi dla samochodów ciężarowych i maszyn rolniczych
Wybór wariantu dwumilimetrowego pozwala skutecznie skrócić odległość między osiami współpracujących wałów w porównaniu do większych odpowiedników. Konstruktorzy obrabiarek unikają w ten sposób konieczności nadmiernego powiększania ciężkich korpusów maszyny. Zastosowanie takich proporcji gwarantuje zachowanie optymalnego kształtu ewolwenty zęba. Elementy te swobodnie przenoszą umiarkowane siły skręcające, minimalizując ryzyko nagłego zakleszczenia przy utrzymaniu standardowych tolerancji wykonania poszczególnych detali. Mniejsze moduły sprawdzają się doskonale wszędzie tam, gdzie liczy się płynność ruchu kosztem przenoszenia ekstremalnie wysokich momentów obrotowych.
Przeczytaj również: Jakie są zalety wynajmu luksusowego autokaru na dłuższe trasy?
Nośność zazębienia, materiał i precyzja montażu
Odpowiednio dobrana liczba zębów wpływa na ogólną kulturę pracy oraz prawidłowy rozkład obciążeń w strefie kontaktu. Zwiększenie ilości zębów skutkuje powiększeniem liczby jednocześnie współpracujących par, co zauważalnie obniża poziom generowanych wibracji. Połączenie tej specyfiki z dwumilimetrowym modułem dostarcza płynność działania wymaganą w napędach posuwów nowoczesnych maszyn sterowanych numerycznie. Mechanizmy odpowiadające za przesuw stołu roboczego w sprzęcie do obróbki drewna, przetwórstwa tworzyw sztucznych czy cięcia profili aluminiowych wykorzystują tę geometrię do utrzymania wysokiej precyzji w każdej osi roboczej.
Trwałość eksploatacyjna przekładni zależy w głównej mierze od zastosowanego stopu metalu oraz jego późniejszej obróbki cieplno-chemicznej. Powszechnie stosowana stal CK15, klasyfikowana według norm branżowych pod oznaczeniem 1.1141, to sprawdzony materiał przeznaczony bezpośrednio do procesu nawęglania. Taka metoda obróbki pozwala uzyskać niezwykle twardą i odporną na ścieranie warstwę powierzchniową przy jednoczesnym zachowaniu plastycznego rdzenia. Zwiększona szerokość wieńca zębatego pomaga rozłożyć siły na jeszcze większym obszarze styku, chroniąc zewnętrze krawędzie przed zmęczeniowym wykruszeniem. Przedsiębiorstwo Dagar jako dystrybutor komponentów dla przemysłu zaopatruje zakłady produkcyjne w gotowe koła modułowe oraz zróżnicowane elementy przeniesienia napędu. Obecność wyspecjalizowanych dystrybutorów pozwala na sprawne kompletowanie części niezbędnych do budowy i serwisu obrabiarek CNC na rynku lokalnym.
Przed ostatecznym przystąpieniem do montażu specjaliści weryfikują kluczowe parametry węzła kinematycznego, obejmujące:
- precyzję wykonania otworu centralnego w kole napędowym,
- dokładność osadzenia elementu i tolerancję samego wałka silnika,
- rodzaj zastosowanej piasty chroniącej mechanizm przed luzami uderzeniowymi.
Brak nadmiernych naprężeń na wale oraz zachowanie bezpiecznych odległości od sąsiadujących łożysk to warunki bezwzględnie wymagane do poprawnego funkcjonowania całego urządzenia. Zastosowanie chociażby nowoczesnej tulei rozprężnej znacząco upraszcza proces centrowania komponentu w maszynie.
Właściwe wymiarowanie napędu zębatego opiera się na wnikliwej analizie dostępnej przestrzeni montażowej oraz specyfiki cyklu pracy konkretnego urządzenia. Precyzyjne zestawienie oczekiwanej nośności z rzeczywistymi gabarytami przekładni skutecznie eliminuje problem przedwczesnego zużycia materiału. Zbalansowana konfiguracja mechaniczna gwarantuje utrzymanie rygorystycznych parametrów obróbczych nawet podczas pracy ciągłej w bardzo wymagających warunkach przemysłowych.
Kategorie artykułów
Polecane artykuły

Trendy w przekąskach na imprezy w Poznaniu: co jest teraz na topie?

Jakie korzyści dla lekarzy niesie prenumerata czasopism medycznych?

Jak dbać o hakowiec wywrotka, aby przedłużyć jego żywotność?
