Artykuł sponsorowany
Kiedy koszt złocenia rośnie przez wymagania przewodności i trwałości styków
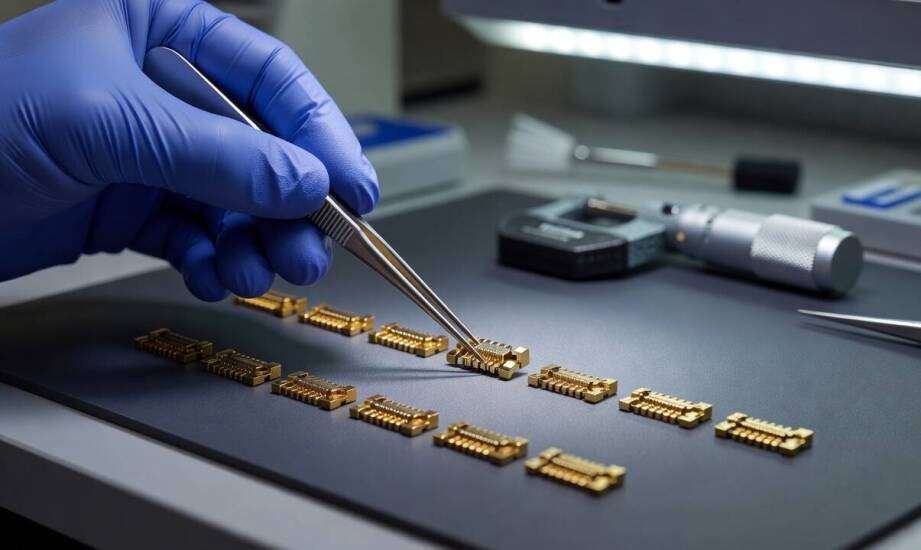
Proces nakładania powłok ze złota kojarzy się często wyłącznie z elementami dekoracyjnymi, biżuterią lub wykończeniem luksusowych akcesoriów. W produkcji przemysłowej kalkulacja usługi wynika jednak przede wszystkim z krytycznych parametrów funkcjonalnych detalu. Należą do nich wymagana przewodność elektryczna, odporność na korozję oraz trwałość styków pracujących pod zmiennym obciążeniem. Inżynierowie projektujący podzespoły dla wymagających branż rzadko traktują tę powłokę jako ozdobę. Złoto gwarantuje doskonałe parametry przesyłu sygnałów w układach elektronicznych. Z tego względu cena złocenia galwanicznego rośnie, gdy powierzone detale muszą bezwzględnie spełniać rygorystyczne normy w zaawansowanych aplikacjach elektrycznych. Wycena uwzględnia nie tylko ilość zużytego kruszcu, lecz także nakład pracy przygotowawczej i tolerancję wymiarową.
Przeczytaj również: Jakie są najczęstsze problemy podczas sprzątania mieszkań po remoncie i jak sobie z nimi radzić?
Wpływ podłoża, maskowania i geometrii na przygotowanie detalu
Rodzaj materiału bazowego decyduje o konieczności wdrożenia dodatkowych, skomplikowanych etapów obróbki wstępnej. Detale wykonane ze stali nierdzewnej lub aluminium nie mogą być pokrywane szlachetnym kruszcem bezpośrednio po procesie czyszczenia. Wymagają one nałożenia warstw pośrednich, na przykład specjalistycznego niklowania. Taki wymóg technologiczny wydłuża całkowity czas procesu i podnosi ryzyko ewentualnych wad przyczepności. Każda dodatkowa kąpiel galwaniczna oznacza również kolejne operacje płukania i precyzyjnego trawienia.
Przeczytaj również: Doradztwo prawne w sytuacjach kryzysowych - jak radzić sobie z problemami prawnymi?
Kolejnym czynnikiem wpływającym na koszty jest maskowanie fragmentów detalu, które zgodnie z rysunkiem technicznym nie mogą zostać pokryte metalem. Taka procedura wymaga ręcznego lub półautomatycznego zabezpieczenia wybranych stref dedykowanymi taśmami, zatyczkami lub lakierami. Każdy błąd na tym żmudnym etapie roboczym prowadzi do nieodwracalnego odrzutu całego elementu po zakończeniu procesu.
Przeczytaj również: Co obejmują usługi ddd?
Złożona geometria z głębokimi wgłębieniami, ślepymi otworami czy cienkimi ściankami utrudnia równomierny dostęp prądu oraz płynu roboczego. Taka budowa mechaniczna zwiększa czas przygotowania powierzchni i podnosi prawdopodobieństwo nierównomiernego osadu. Sytuacja ta zmusza technologów do konstruowania specjalnych, dedykowanych zawieszek lub anod pomocniczych. Staranne maskowanie ręczne oraz bezpieczna obsługa skomplikowanych kształtów stanowią istotną część kosztów usługi.
Wymagania dla styków a grubość powłoki i kontrole jakości
W zaawansowanych zastosowaniach stykowych powłoka musi spełniać niezwykle ścisłe kryteria fizykochemiczne. Dotyczy to szczególnie złączy elektrycznych wysokiej częstotliwości i podzespołów pracujących pod stałym obciążeniem mechanicznym. Typowa grubość warstwy wynosi 0,4–0,8 µm w standardowych urządzeniach telekomunikacyjnych. W środowiskach o najwyższych wymaganiach aplikacyjnych powłoka znacząco przekracza te bazowe wartości. Wykorzystuje się tu twardsze złoto z domieszką niklu lub kobaltu, które zapewnia wysoką odporność na ścieranie. Gwarantuje to zachowanie pożądanej, niskiej rezystancji styku przez tysiące cykli łączeniowych. Cienkie warstwy typu flash, oscylujące wokół 0,25 µm, mogą z kolei okazać się zbyt porowate. Ułatwia to niebezpieczne utlenianie materiału bazowego i prowadzi do utraty ciągłości sygnału.
Wysokie oczekiwania konstruktorów dotyczące jednorodności osadu oraz stabilnej przyczepności wymuszają gęstszą, bezkompromisową siatkę kontroli międzyoperacyjnych. Wielokrotne pomiary grubości i wnikliwe testy adhezji podnoszą nakład pracy laboratorium zakładowego. Angażuje to czas wykwalifikowanych kontrolerów jakości. Błędy na tym polu mogłyby skutkować awarią całych systemów sterowania u klienta końcowego.
Skala serii produkcyjnej, ścisła powtarzalność parametrów procesu oraz stały nadzór analityczny nad kąpielami pozwalają skutecznie optymalizować wycenę. Mechanizm ten działa jednak sprawnie wyłącznie przy zachowaniu w pełni przewidywalnej i stabilnej jakości całej partii.
Firma Elbit z Czeladzi realizuje twarde oraz miękkie pokrycia na zawieszkach galwanicznych i w urządzeniach obrotowych. Przedsiębiorstwo stosuje nowoczesny spektrometr X-Strata do precyzyjnych, nieniszczących pomiarów grubości nakładanych warstw. Posiadane certyfikaty ISO 9001 oraz 14001 wspierają rygorystyczną stabilność operacyjną w zleceniach realizowanych dla sektora motoryzacyjnego, lotniczego, maszynowego i energetycznego.
Końcową stawkę za obróbkę determinuje nie tylko sam rynkowo wyceniany metal szlachetny, lecz nade wszystko docelowa funkcja powierzonego detalu. Wieloetapowe przygotowanie powierzchni roboczej oraz przewidywalność parametrów całej serii produkcyjnej stanowią rzeczywisty fundament wyceny każdego inżynieryjnego zlecenia. Realizacja zaawansowanych projektów powłokowych wymaga powiązania oczekiwań klienta z precyzyjnie kontrolowanym reżimem technologicznym.
Kategorie artykułów
Polecane artykuły

Trendy w przekąskach na imprezy w Poznaniu: co jest teraz na topie?

Jakie korzyści dla lekarzy niesie prenumerata czasopism medycznych?
Dlaczego moduł 2 bywa wybierany w kompaktowych napędach maszyn i co naprawdę zmienia
